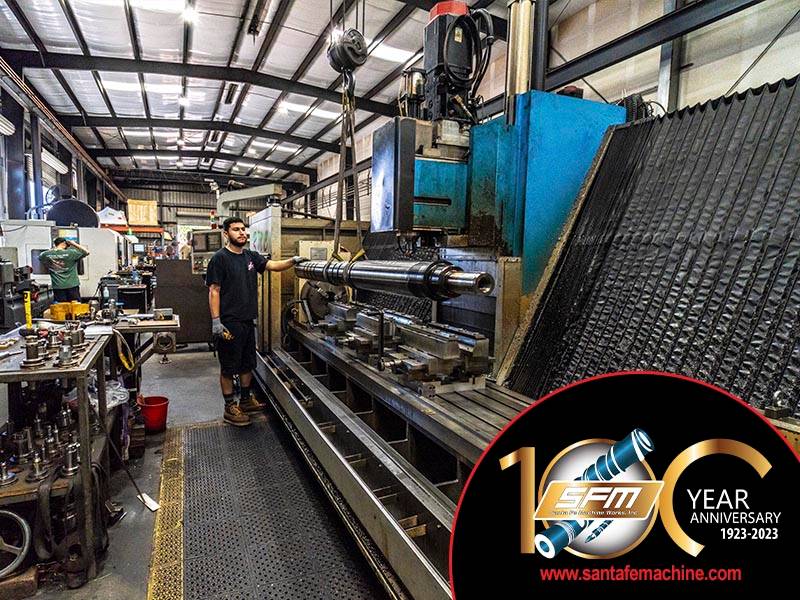
Nuestro taller: torno de husillos y barriles

Husillos y barriles · Santa Fe Machine Works

Fabricamos husillos y barriles a la medida para extrusión e inyección

Una tradición familiar de excelencia desde 1923. Husillos Posi-Melt, barriles bimetálicos, válvulas y tapas, diseño e ingeniería, reparación y reconstrucción: todo en una sola casa, y en México con soporte en español.

1923Año en que nació nuestro taller: más de 100 años de tradición familiar
+40 añosFabricando husillos para inyección y extrusión de plástico
½" a 12"Diámetros de husillo que fabricamos, nuevos o reconstruidos
24/7Reparación de emergencia para que tu máquina vuelva a producir

Productos y servicios

Todo lo que tu unidad de plastificación necesita, en un solo lugar

Fabricamos componentes nuevos y reconstruimos los que ya tienes, para todas las marcas, modelos y tamaños de husillo y barril. Elige lo que necesitas y te acompañamos desde el diseño hasta el arranque.

Husillos de inyección Posi-Melt

Husillos de inyección Posi-Melt

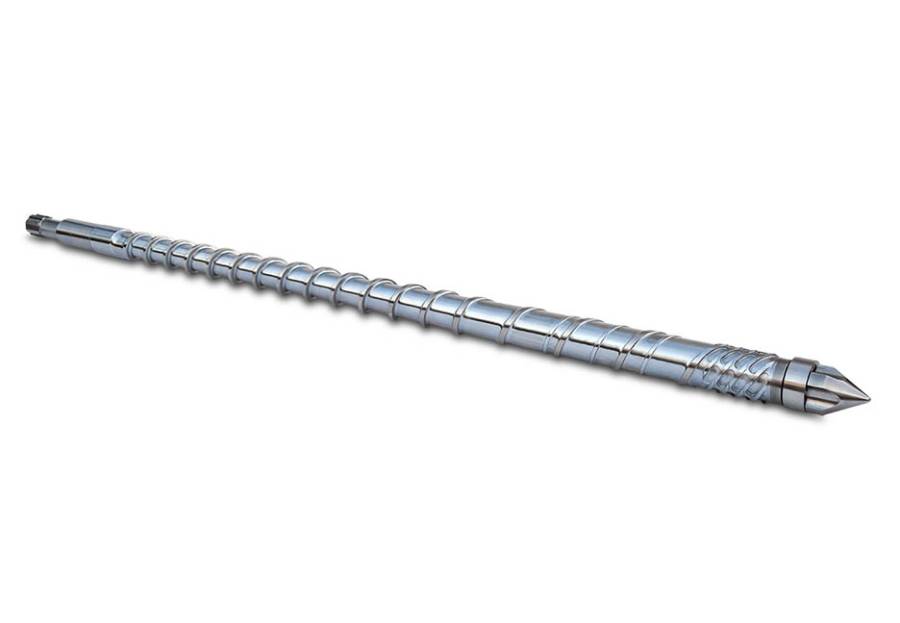
Nuestra tecnología Posi-Melt, combinada con nuestros diseños de alto desempeño, logra una mezcla con color 100 % uniforme y vibrante, mejor calidad de fundido y ciclos más cortos. Diseñamos la geometría a partir de una consulta inicial sobre tu proceso y tu resina.

  • Ciclos más cortos
  • Más vida de máquina
  • Paquetes de aumento o reducción de capacidad
  • Conversiones para LIM, MIM y termofijos
Cotizar husillo Posi-Melt →
Husillos y barriles para extrusión

Husillos y barriles para extrusión

Con décadas de experiencia diseñando husillos de extrusión, trabajamos con prácticamente cualquier resina o polímero. Nos enfocamos en mezclas de color premium, compuesto eficiente y máximo caudal, y te ayudamos a optimizar tu proceso y alargar la vida de husillo y barril.

Cotizar para extrusión →
Husillos y barriles para inyección

Husillos y barriles para inyección

Husillos de inyección de alto desempeño y barriles bimetálicos Tan Star, los únicos que cumplen nuestro estándar de calidad: te los entregamos nuevos o reconstruidos, con revestimientos para resinas abrasivas, corrosivas o con fibra de vidrio.

Cotizar para inyección →
Husillos y barriles a la medida

Husillos y barriles a la medida y reemplazos OEM

Cuando procesas materiales difíciles, fabricamos soluciones a la medida que aumentan productividad, caudal y precisión mientras reducen costos. Y si necesitas un reemplazo idéntico al original, lo fabricamos con las tolerancias del fabricante o mejores.

Cotizar a la medida →
Válvulas y tapas de barril

Válvulas, puntas y tapas de barril

Fabricamos una línea completa de válvulas antirretorno, puntas de husillo, anillos de retención, asientos y tapas de barril en distintos aceros y aleaciones: componentes que elevan la eficiencia de tu proceso. Incluimos asientos y anillos con inserto de carburo, diseño patentado.

  • Diseños de 3, 4 y 6 piezas
  • Ball check y smear tips
  • Anillos de carburo sólido
Cotizar válvulas →
Maquinado general

Maquinado general

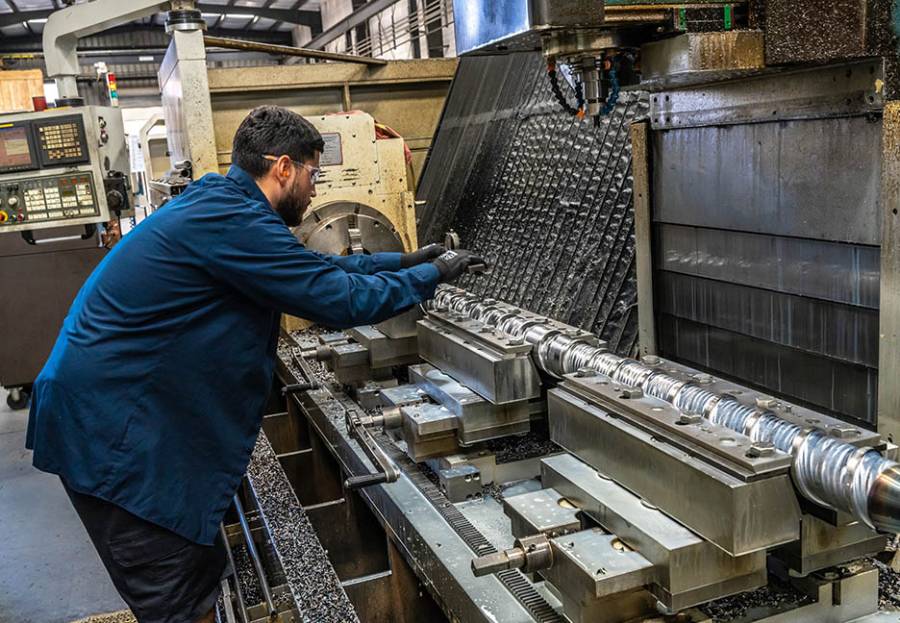
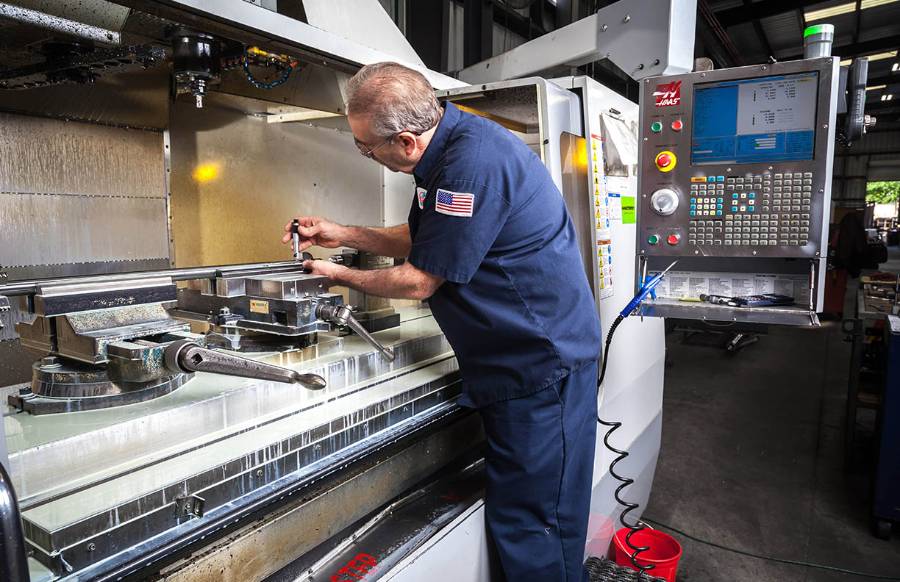
Te ofrecemos servicios completos de maquinado como parte de nuestro enfoque de una sola casa: torneado, fresado, rectificado, soldadura, recubrimiento y prensa, para mantener tu equipo en su mejor desempeño.

Cotizar maquinado →
Ingeniería y diseño de husillos

Diseño e ingeniería

Ingeniería local, no refacciones de catálogo

Hacemos ingeniería inversa de cualquier pieza metálica de tu máquina para fabricarla o repararla, revisamos reportes de prueba antes de pedir material, inspeccionamos todo el acero que entra y acompañamos cada trabajo con una ruta de fabricación con inspecciones en proceso.

Trabajamos contigo para afinar tu proceso: más caudal, mejor mezcla o ciclos más cortos. El resultado es una pieza que cumple o supera las tolerancias del fabricante original.

Platicar mi proyecto
Reparación y reconstrucción de husillos y barriles

Reparación y reconstrucción

Máxima producción, mínimo paro

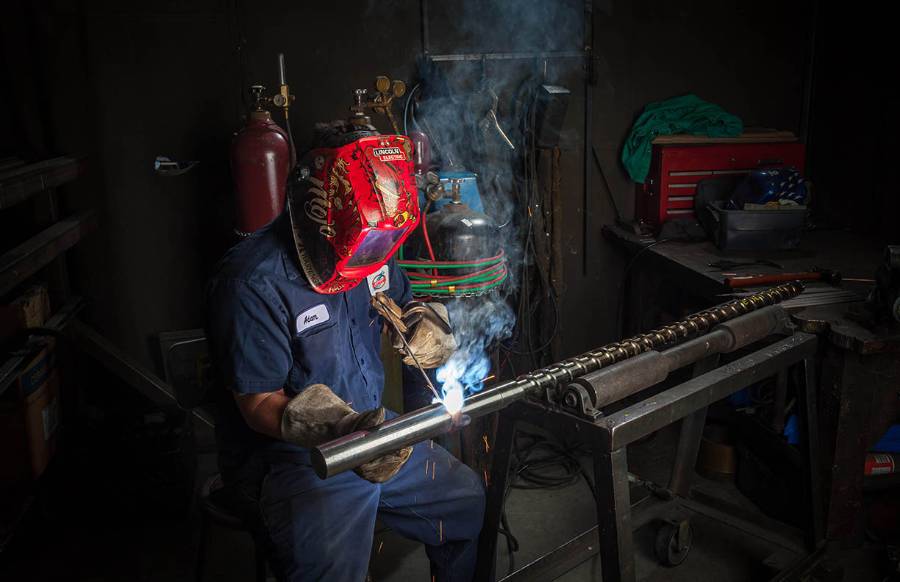
Husillos. Reparamos válvulas rotas, vástagos de arrastre, cuñeros y estrías, enderezamos husillos doblados, y reconstruimos filetes con recargue duro, re-cromado de raíz y re-encapsulado de carburo.

Barriles. Rectificamos chaflanes y caras de sello, reparamos roscas de la tapa, honeamos el diámetro interior para quitar rayas, y re-encamisamos con material bimetálico: desde la punta hasta el puerto o de extremo a extremo.

Y más: barras guía, rodilleras, cilindros de inyección, platinas, inspecciones en tu planta, extracción de husillos pegados y reparación de emergencia 24/7.

Solicitar reparación

Calidad

Garantizamos cada pieza que fabricamos, reparamos o reconstruimos

Somos tu única fuente para componentes a la medida y reparaciones de inyectoras y extrusoras. Así cuidamos cada orden:

  1. Ingeniería inversaLevantamos la pieza original para fabricarla o repararla con exactitud.
  2. Reportes de pruebaConfirmamos que el material cumple o supera los esfuerzos requeridos antes de comprarlo.
  3. Inspección de materialesTodo el acero se inspecciona al llegar y se documenta su dimensión.
  4. Ruta de fabricaciónCada trabajo lleva su ruta con inspecciones en proceso; cualquier desviación se corrige al momento.
  5. Inspección finalNada sale del taller sin cumplir o superar los requisitos del fabricante original y los nuestros.

Materiales y recubrimientos

La metalurgia correcta para tu resina

Elegimos contigo la combinación de acero base, recargue y recubrimiento según lo que procesas: desde ABS, PP y PE hasta fluoropolímeros, PVC, resinas con fibra de vidrio, silicón líquido, MIM y termofijos.

Husillos

Aceros aleados: 4140 y 4340 templados y revenidos (28–32 RC), Nitralloy 135M, inoxidable 17-4 PH.

Aceros de herramienta: Z-9PM, Z-420PM, CPM-9V, CPM-S90V (54–56 RC), Lescowear y D-2 (60–62 RC).

Superaleaciones: Hastelloy, Monel, Inconel.

Recargues y superficies: Colmonoy 56 y 83, Stellite 6, encapsulado de cromo y de carburo, nitrurado iónico, Armoloy (cromo denso delgado), filete templado a la flama.

Barriles

Base: acero aleado de alta resistencia JP 38.

Revestimientos bimetálicos Tan Star: TP-F (base níquel, corrosión), F10 (hierro-boro, uso general), T10 / T25 / T40 (níquel con carburo para fibra de vidrio hasta 15, 30 y 50 %), T60 (libre de halógenos, alta corrosión).

Otros revestimientos: R241 (alto desgaste), R112 (uso general), BO55 (níquel sin hierro por HIP, corrosión severa).

Válvulas y tapas

Materiales: retenes 4150 y 17-4 PH; aceros D-2, CPM-9V, CPM-10V, S90V y PM-M4; H-13 tratado y nitrurado; Hastelloy e Inconel; anillos de carburo sólido.

Tratamientos: cromado interior, Armoloy, nitrurado, PVD y TiN.

Las listas no son exhaustivas: si tu resina es especial, la resolvemos juntos.
¿Por qué nosotros?

Seis razones para confiarnos tu husillo y tu barril

01

Líderes mundiales

Fabricamos husillos, barriles y válvulas nuevos y reconstruidos para procesadores de todo el mundo, y ahora con atención directa en México.

02

Un gran equipo detrás de ti

Somos una sola casa: ingeniería, fabricación, reparación y soporte en un mismo lugar, con un solo responsable de tu proyecto.

03

Soluciones a la medida

Ingeniería cercana y personalizada, no un centro de llamadas ni piezas de talla única. Tu resina, tu máquina y tu pieza definen el diseño.

04

Colaboración de verdad

Te ayudamos a afinar el proceso para lograr más caudal, mejor mezcla o ciclos más cortos, y lo validamos contigo en planta.

05

Generaciones de experiencia

Cien años de taller y más de cuarenta fabricando husillos nos permiten resolver prácticamente cualquier tamaño, material o aplicación.

06

Una tradición familiar

Desde 1923 somos una empresa familiar enfocada en hacer bien el trabajo a la primera. Esa es la tranquilidad que te llevas con cada pieza.

Industrias a las que servimos

Industrias

Servimos a todas las marcas, modelos y tamaños de husillo y barril

Inyección y extrusión de plásticos, extrusión de hule, inyección de metal (MIM) e inyección de silicón líquido. Entre otras industrias: automotriz, aeroespacial, médica, farmacéutica, alimentos y bebidas, eléctrica, construcción, compuestos, PVC, perfiles, reciclado de plásticos, bioplásticos, defensa y marina.

Recursos

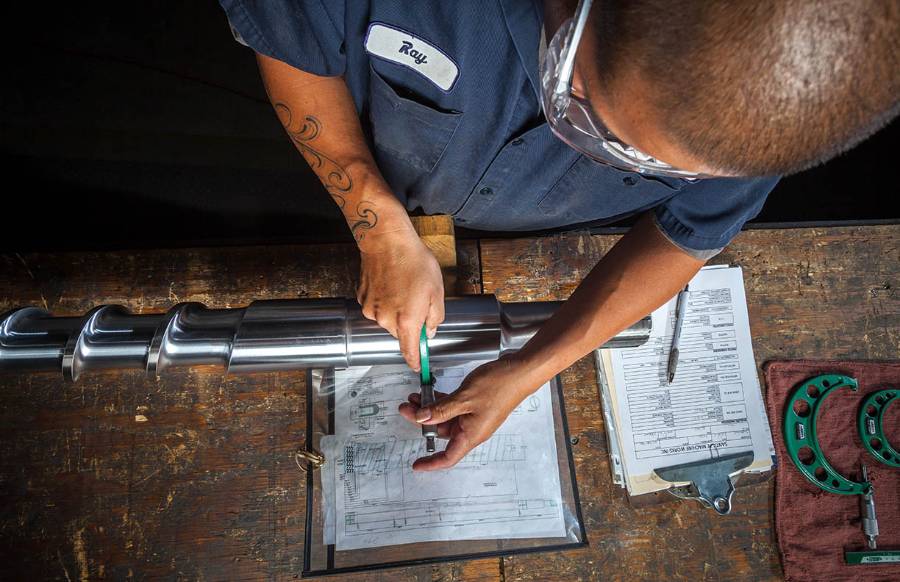
Guía de holguras y desgaste de husillo

Referencia rápida de la holgura husillo–barril recomendada para inyección y extrusión. Mantén la holgura en el rango de husillo nuevo para conservar el desempeño; cuando la medición llegue al desgaste máximo, es momento de reemplazar o reconstruir.

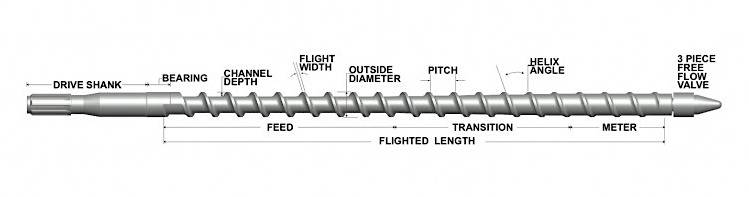
Partes de un husillo: vástago, zona de alimentación, transición, dosificación, profundidad de canal, ancho de filete, paso y ángulo de hélice
Partes de un husillo: vástago de arrastre, alimentación, transición y dosificación; profundidad de canal, ancho de filete, diámetro exterior, paso, ángulo de hélice y válvula de 3 piezas.
Diámetro del husilloHolgura de husillo nuevoHolgura de husillo desgastadoDesgaste máximo
½"0.003 – 0.004"0.008 – 0.009"0.012 – 0.015"
1"0.003 – 0.004"0.018"0.020"
1½"0.005 – 0.008"0.020"0.025"
2½"0.007 – 0.010"0.021"0.030"
3½"0.010 – 0.012"0.030"0.036"
4½"0.010 – 0.013"0.030"0.039"
6"0.013 – 0.016"0.039"0.048"
8"0.016 – 0.019"0.048"0.057"
10"0.020 – 0.025"0.060"0.075"
Husillos métricos (holguras en pulgadas)
25 mm0.003 – 0.005"0.013 – 0.014"0.019 – 0.020"
30 mm0.003 – 0.005"0.014 – 0.015"0.021 – 0.022"
40 mm0.004 – 0.005"0.014 – 0.015"0.022 – 0.023"
60 mm0.005 – 0.006"0.016 – 0.017"0.028 – 0.029"
80 mm0.006 – 0.007"0.019 – 0.020"0.034 – 0.035"
90 mm0.009 – 0.010"0.021 – 0.022"0.036 – 0.037"
100 mm0.009 – 0.010"0.024 – 0.025"0.041 – 0.042"
120 mm0.012 – 0.013"0.030 – 0.031"0.049 – 0.050"
140 mm0.014 – 0.015"0.034 – 0.035"0.055 – 0.056"

¿Ya mediste tu holgura y está cerca del máximo? Mándanos la medida y el diámetro, y te decimos si conviene reconstruir o reemplazar. Consultar por WhatsApp

Del desgaste en tu husillo al defecto en tu pieza

Muchos defectos de calidad no nacen en el molde ni en el dado: nacen en un husillo o barril desgastado. Identifica el patrón de desgaste y sabrás qué defecto está generando en tu producto.

Desgaste en husillo / barrilCausa típicaEn pieza inyectadaEn producto extruido
Crestas redondeadas y picadurasDesgaste abrasivo Resinas con alta carga de fibra de vidrio, sílice o carbonato de calcio sin la metalurgia adecuada: partículas duras atrapadas en la holgura rayan filetes y pared. Variación de espesores y tiro corto: al crecer la holgura el fundido retrocede, cae la presión, el cojín se vuelve inestable y la pieza sale incompleta o con paredes delgadas. Cae el caudal máximo, sube la temperatura de masa y el espesor del perfil o de la película se vuelve inestable.
Paredes carcomidas o decoloradasDesgaste corrosivo Ataque químico de polímeros halogenados (como el PVC, que libera ácido clorhídrico), fluoropolímeros o retardantes de flama; pega más en la zona de dosificación, la más caliente. Puntos negros y rayas de degradación: el plástico se estanca en las cavidades corroídas, se quema y contamina la pieza con carbón. Amarillamiento del fundido, pérdida irreversible de propiedades mecánicas y ópticas y, en casos graves, residuos carbonosos.
Raspaduras longitudinales y desgarreDesgaste adhesivo (metal–metal) Contacto directo husillo–barril por desalineación, falta de rectitud, arranques en frío o zonas de presión desbalanceada por diseño. Suele ser el más destructivo. Piel de tiburón y fractura de fundido: el husillo pierde el cizallamiento homogéneo, el plástico sale a distintas temperaturas y aparecen texturas rugosas o mates; además, partículas metálicas en la pieza (crítico en médico y empaque alimenticio). Inestabilidad del proceso, sobrecargas de par que aparecen y desaparecen, y contaminación metálica del extruido.
Desgaste en la zona de alimentación Fricción excesiva de pellets rígidos (los semicristalinos como PP y PE desgastan más), molido abrasivo o mal diseño de la sección de alimentación. Burbujas y huecos internos (voids): el husillo ya no empuja el aire hacia atrás y lo encapsula dentro de la pieza. Aire atrapado y porosidad en el perfil; el husillo exige más RPM para el mismo caudal.

Señales tempranas en tu máquina

¿Reconoces alguno? Mándanos una foto de tu husillo y de la pieza defectuosa, y te decimos qué desgaste es y cómo se corrige desde la metalurgia. Enviar fotos por WhatsApp

Guía de selección y mejores prácticas

Lo que revisamos contigo antes de diseñar un husillo o barril nuevo, para que el componente dure y el proceso rinda.

01

Material del husillo según tu resina

La base de la industria es el acero aleado 4140; el 4340 da más resistencia torsional para husillos delgados o de canal profundo. Para resinas con fibra de vidrio o cargas minerales se pasa a aceros de herramienta pulvimetalúrgicos y recargues duros; para fluoropolímeros o resinas que liberan ácidos, a aceros inoxidables endurecibles o aleaciones de níquel.

02

Protección de filetes y superficie

Los filetes se protegen con recargues a base de níquel o cobalto, y la superficie con nitruración, cromado duro (liso, pero poroso: no protege contra corrosivos), níquel químico (mejor contra corrosión) o recubrimientos de carburo aplicados por procesos de alta energía. Algunos encapsulados y procesos de aplicación que usamos son tecnología patentada: pregúntanos cuál conviene a tu caso.

03

Material del barril según tu resina

El estándar actual es el barril bimetálico de fundición centrífuga: inlay con carburos (tungsteno o titanio en matriz de níquel o cobalto) para resinas abrasivas, o inlay rico en níquel, cromo y boro para resinas corrosivas. El espesor útil del inlay ronda 1.6 mm; más, ya no aporta. Exige siempre trazabilidad metalúrgica del inlay y del respaldo.

04

Rectitud, holgura y compatibilidad

En un barril de 80 mm la holgura husillo–barril debe mantenerse entre 0.076 y 0.102 mm por lado: la rectitud y la concentricidad valen tanto como la aleación. Y el par husillo–barril se elige junto: ciertas combinaciones de recubrimientos provocan desgaste catastrófico entre sí.

05

Costo total, no precio de lista

Un barril barato que se desgasta antes cuesta más: suma vida útil, paros, rechazos y flete. Cuando el desgaste en inyección rebasa ~0.5 mm (o mucho menos en aplicaciones críticas) se evalúa reemplazar o re-encamisar; una reconstrucción bien hecha puede costar 25–50 % menos que un barril nuevo, pero no aplica en todos los casos.

06

Reglas de oro de operación

Nunca arranques con el husillo frío ni con calentamiento disparejo del barril; cuida la alineación al montar; documenta el desgaste con mediciones periódicas, y diagnostica por el patrón de los filetes antes de gastar en una reparación que no ataca la causa.

¿Tu disparo está en la zona segura del barril?

La regla práctica en inyección: usar entre 25 % y 65 % de la capacidad del barril. Abajo del 25 %, la fusión sale poco uniforme; arriba del 65 %, las resinas semicristalinas (PP, PE) desgastan los filetes y conviene evaluar una unidad de inyección más grande.

Preguntas frecuentes

Lo que más nos preguntan

¿Qué es el barril de una extrusora o inyectora?

Es la cámara hueca que aloja al husillo (o a los husillos). En monohusillo es cilíndrica; en doble husillo tiene sección en forma de ocho. Barril y husillo trabajan juntos para fundir, transportar y presurizar el polímero.

¿Por qué el husillo es el componente más crítico?

Porque gira dentro del barril para producir un flujo uniforme de material. Variar el paso y la longitud de los filetes, o añadir un mezclador, permite lograr un flujo uniforme y una mezcla dispersiva o distributiva para muchos polímeros antes de forzar el fundido hacia el dado o el molde.

¿Qué provoca el desgaste prematuro?

Cuando una zona del husillo recibe demasiado material, este llega poco procesado y sobrecomprimido, y ahí se concentra el desgaste. Un diseño correcto de la zona de alimentación y de compresión lo evita.

¿Cuándo debo reemplazar el barril?

Si la máquina trabaja en su punto óptimo y sin problemas, el barril normalmente se reemplaza después de que tres husillos se han desgastado y cambiado: ahí llegó al final de su vida útil.

¿Cómo evitan que el material se queme?

Con un diseño que reduce el tiempo de residencia del material dentro del barril: menos tiempo a temperatura, menos riesgo de degradación y puntos negros.

Cotizar

Solicita tu cotización de husillo, barril o reparación

Cuéntanos tu proceso y tu máquina. Al enviar, descargas el formato técnico con las cotas básicas para medir tu husillo actual y así cotizarte rápido y sin sorpresas.

Tipo de proceso *
¿Qué necesitas? *
Tratamos tus datos conforme a nuestro aviso de privacidad.

¿Listo para arrancar tu siguiente proyecto?

Cuéntame tu máquina, tu resina y lo que quieres lograr, y te oriento sobre el husillo, el barril o la reparación que te conviene.